
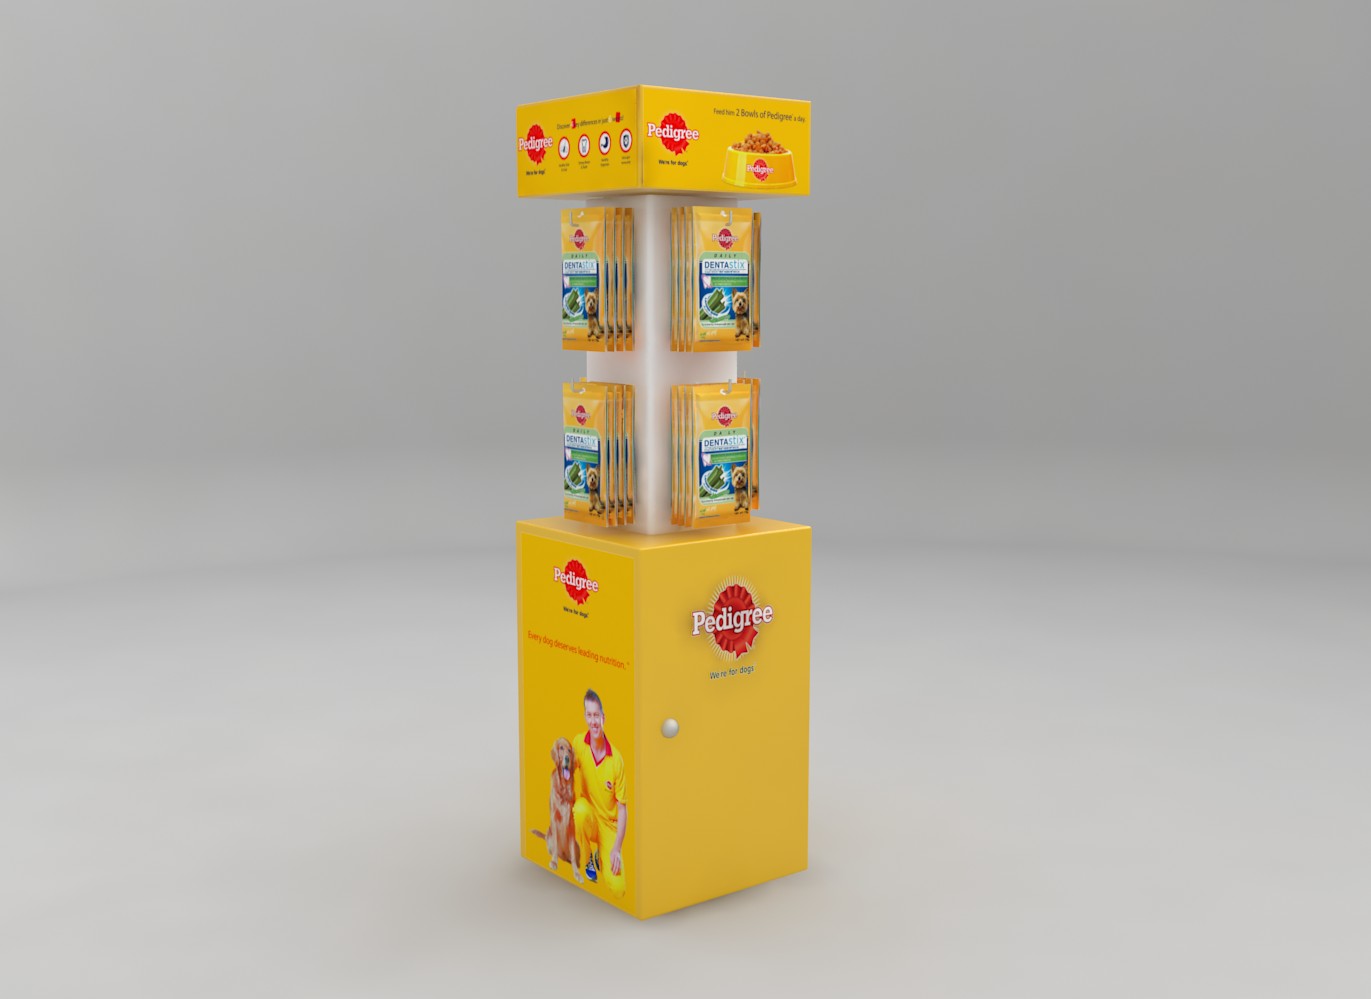

堆头设计|首先卖点|十佳品牌值得信赖
卖点国际-陈列展示用品通用技术标准的制定者
卖点国际创立于2003年,10余年专注零售商品的陈列道具及展示空间的设计与制造。始终坚持以消费者体验为中心,传递品牌价值为原则,用唯美的、功能的设计语言来创造商业展示空间。
创新的设计理念和新材料的开发与应用构建了卖点国际的核心竞争力。2011年加入全球顶级POPAI协会,2014年联合创立POPAI Asia 。
商业展示整体输出是卖点国际首创的服务理念,为商品在流通环节提供系统化的、个性化的解决方案。包括商品陈列、展示道具,仓储运输等综合服务。深受众多品牌的支持和认可,包括Relvon、P&G、Nestle等国际品牌。
2015年卖点迈出国际化步伐,悉尼设计创新中心和日本大阪创新设计中心相继成立。以全球视角为客户提供极具创新的设计方案和服务。
堆头设计|首先卖点|十佳品牌值得信赖
为什么那么多知名客户都选择卖点展架?
1:根据您的需求,为您提供最适合的产品。
我们的设计居全球领先,能够更好,更完美的展示POP广告效益。通过对购买者的心态和购买行为的研究,分析影响他们心态行为 的因素,针对购买者进行的、在零售终端直接打动购买者的新型营销策略。
2:12年展示品制作经验,50000多家客户的选择
我们目前是纸展示架行业规模最大的厂商之一,品质交货期更有保证。12年纸展示架研发生产经验,13000M2厂房,ISO9001.2008 SGS认 证体系企业,自动化设备,交货最快只需8天。
3:好产品,低价格,让您利益最大化
同样的质量的情况下,我们为客户提供更加完美的价格解决方案。我们公司的纸展示架是自产自销,省去中间环节,最大力度的让利 客户,同时只专注在化妆品业,日化品业,食品业,经验更加丰富,我们懂最大力度的为您找到最佳解决方案。
4:完善的服务体系,一站式服务保证质量
专家跟单系统,只为追求您的满意度,售前为您提供免费的样本设计,打样服务,售后如果有任何货不对样的情况,我们可500%退款。
卖点客户见证:
卖点陈列展示案例:
放图片:
联系我们:
公司名称:深圳市卖点展示品制作有限公司
网址:www.cardboarddisplays.com.cn www.51displays.com
电话:4008 321 567 0755 27516665 27516651
传真:0755 27512741
手机:13554993614 13528736675
联系人:蒋先生
QQ :1992979235
E-mail:sales@51displays.com
邮编:518000
地址:深圳市光明新区公明街道长圳长凤路359号卖点工业园
堆头设计|首先卖点|十佳品牌值得信赖
以上信息与以上信息无关;
控制和预防瓦楞纸板质量问题

要注重对单面机半成品瓦楞纸板的检测控制
由于单面机生产的二层瓦楞纸板难以准确检测边压强度值,往往只是凭手感触摸来判定瓦楞纸板成型的硬度质量状况,但是,这样检测毕竟只是大致的、粗略的质量判断,缺乏科学、准确的数据,给生产过程的工艺控制带来一定的困难。为此,笔者在检验实践中,发明了对二层瓦楞纸板进行平面强度的检测方法,取得了科学的检测数据,以利于准确分析单面机生产工艺的控制情况。其做法是:先制作一个直径为11.7cm的圆柱形铸铁底托,其厚度规格为2cm,这样,利用电子压缩强度试验仪就可以检测瓦楞纸板的平面抗压强度。检测前,先取单瓦(两层)瓦楞纸板一张,用YQ-Z-7型定量取样刀冲切若干片标准的试样(面积100cm2)。检测时,先将圆柱形底托放在试验仪下压板上,先对仪器进行调零校正后,即可把圆形试样放在圆柱形底托上进行检测,当试样压溃后屏幕所显示的数据,为该试样的平面抗压强度值。检测实践情况表明,当单面机生产时的温度、车速或粘合剂等控制得好,瓦楞纸板的平面抗压强度就高。采用这种方法检测瓦楞纸板的成型硬度,对那些合同指定采用某种质量等级原纸进行生产的纸箱,可通过对瓦楞纸板的检测和对比分析,制定出二层半成品瓦楞纸板的平面抗压强度技术指标,有了企业的内控质量标准,就可以对在线半成品起到较好的控制作用。单面机的半成品瓦楞纸板,除对其平面抗压强度进行检测外,还应对其粘合强度进行检测,瓦楞层与里纸粘合得好,其整体强度就高,平时生产现场一般是采用“撕揭法”将瓦纸与里纸拆开,看看纸面的起毛程度判定粘合质量,实验室里可以利用电子压缩强度试验仪对瓦楞纸板进行粘合强度的检测,取得检测数据作为质量判定的依据。此外,瓦楞纸板的厚度检验也不可忽略,如果瓦楞辊磨损或瓦辊间的间隙调整不当,都会影响瓦楞纸板的厚度,而瓦楞纸板的厚度又是客户质量要求的重要指标,一旦瓦楞纸板厚度达不到标准要求,将造成批量的不合格品,因此,生产过程一定要注重对瓦楞纸板厚度的检测,可采用标准的厚度仪进行检测,以防止不合格品的产生。
要注重对单面机的正确使用和保养
瓦楞辊是单面机核心部件,也是瓦楞纸板成型的模具,对瓦楞纸板的加工质量起到极为重要的作用,所以,平时要注重对瓦楞辊的正确使用和维护。一般单面机的下瓦楞辊的位置是固定不动的,通过以弹簧、气压或油压的方式使上瓦楞辊对下瓦楞辊施加一定的压力。下瓦楞辊作为主动辊,通过它的楞齿与上瓦楞辊互相啮合,同时借辊面带动上瓦楞辊同步转动实现压楞成型。为确保瓦楞辊的均匀、平稳的运转,链条不可存在过松或过紧现象,否则应适当调整滚轮的位置。瓦楞的定型,靠上、下瓦楞辊之间以一定的夹紧力来实现的。这个夹紧力来自上瓦楞辊左右两侧,这也是容易使辊筒受力扭曲变形的原因,为得到沿幅宽均匀分布的压力,要求辊筒要有中凸度,以补偿受压后的变形。在生产过程中,要注意防止瓦楞辊的异常压力负荷的产生,以减少不正常的磨损现象,这就要求必须掌握好瓦楞辊的配合压力,也就是说,要控制好上、下辊之间的间隙以及平行度,这是生产中很重要环节。除了对瓦楞辊的正确使用、调整外,还应注重对瓦楞辊的保养,瓦楞辊轴头的轴承使用一段时间后容易出现损坏情况,将影响瓦楞辊之间的正常啮合,使运转瓦楞辊阻力增大,加剧机械部件的磨损,生产出来的瓦楞纸板质量也将受影响,故平时应适时进行检查,发现问题及时处理。瓦楞辊的“齿面”在压楞过程中容易磨损,使纸板瓦楞变低而影响纸箱的强度,故平时应经常进行检测,发现存在明显的磨损情况时,应拆下重新加工镀层,以确保瓦楞纸板的质量。平时还要注意对各辊面的纸屑、杂质进行清理、清洁,防止异物对辊齿槽的磨损;各润滑部位要严格按规定进行润滑,确保机件实现正常的润滑;在机械运转过程中如出现异常的响声,应及时停机检查和排除故障,避免机器带病运行而造成不正常的损坏。
.要注重单面机配纸质量的控制
单面机生产的半成品纸板,是由箱板纸和瓦楞纸粘合组成的,如果它们之间的含水率高低悬殊过大的话,那么原纸在吸收粘合剂和加热后,原纸的伸缩变化也将明显加大,这就很容易造成纸板的翘曲,一方面影响后工序的裱贴质量,增加不合格品出现的几率,另一方面将使纸箱的整体强度明显下降。所以,纸卷上机之前,应先对原纸的含水率进行检测,尽量选择含水率接近的箱板纸和瓦楞纸进行配套成型加工,以防止因为原纸伸缩率差异过大而使瓦楞纸板出现翘曲变形现象,降低不合格品。
要注重单面机涂胶机构的控制
单面机涂胶装置的作用是在瓦楞原纸楞峰上涂上粘合剂,使它与箱板纸粘合在一起组成单面瓦楞纸板。它主要由施胶辊、匀胶辊、刮刀、胶槽等组成。当单面机正常运行时,施胶辊底部与胶水槽里的粘合剂接触并匀速转动,带起粘合剂,由匀胶辊适当限制胶量,把定量的粘合剂涂到楞峰上。施胶辊表面有采用精磨抛光的结构,也有将辊表面加工成网纹状,使胶水均匀地涂到成型的瓦楞楞峰上。涂胶量一般要求楞峰涂胶宽度为1.5mm左右。施胶辊与下瓦楞辊间隙也应注意调整好,一般在满足涂胶的情况下,其间隙尽量小为宜。匀胶辊是用来控制和调节施胶辊辊面带胶的量,因此,调整好匀胶辊、施胶辊的间隙很重要,间隙一般为0.2~0.3mm之间。匀胶辊上还装有刮刀,其作用是将匀胶辊表面上的粘合剂刮干净,使得辊面在无粘合剂状态下进行下一循环的工作。胶槽的作用就是盛装粘合剂,并使供给的粘合剂循环,使粘合剂不至于受热凝结而降低粘性且维持一定的高度。平时要注意根据涂胶装置的使用情况,适时进行清洗,将影响粘合剂粘度的纸尘、杂质等清洗干净,确保实现正常的涂胶,提高瓦楞纸板的粘合质量。
单面机半成品瓦楞纸板的质量控制,涉及到生产过程的方方面面,而正确把握好操作工艺技术,正确使用和保养好机器,是至关紧要的控制环节,这就需要我们平时要注重生产工艺技术的把关,同时通过生产过程对半成品瓦楞纸板的质量进行认真的检验控制,不仅可有效地预防半成品纸板加工质量问题的发生,而且可较好地提高瓦楞纸板的加工质量,满足后道工序加工质量的要求,为提高纸箱成品质量打下坚实的基础。
09
09
2021
堆头设计|首先卖点|十佳品牌值得信赖 广东卖场展示 堆头制作
来源:[深圳市卖点展示品制作有限公司]
联系人:蒋先生
手机:13554993614
电话:0755-27516665
传真:0755-27512741
QQ:1992979235
Email:sales@51displays.com
地址:广东省深圳市深圳市深圳市光明新区公明街道长圳长凤路359号卖点工业园
品牌:卖点
价格:面议
元/
供应地:广东省深圳市
产品型号:卖点
