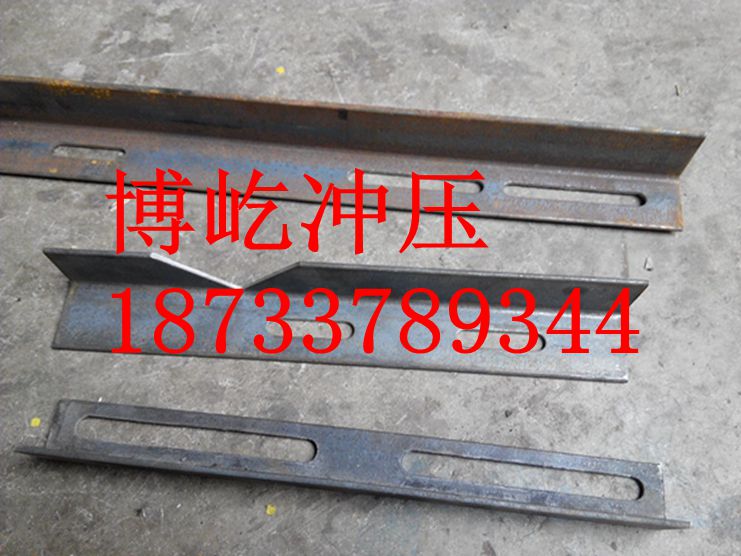
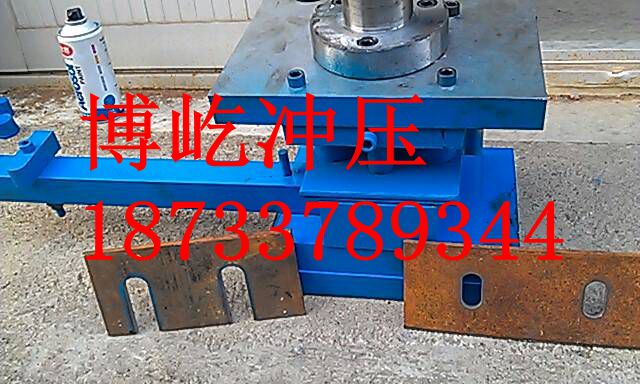
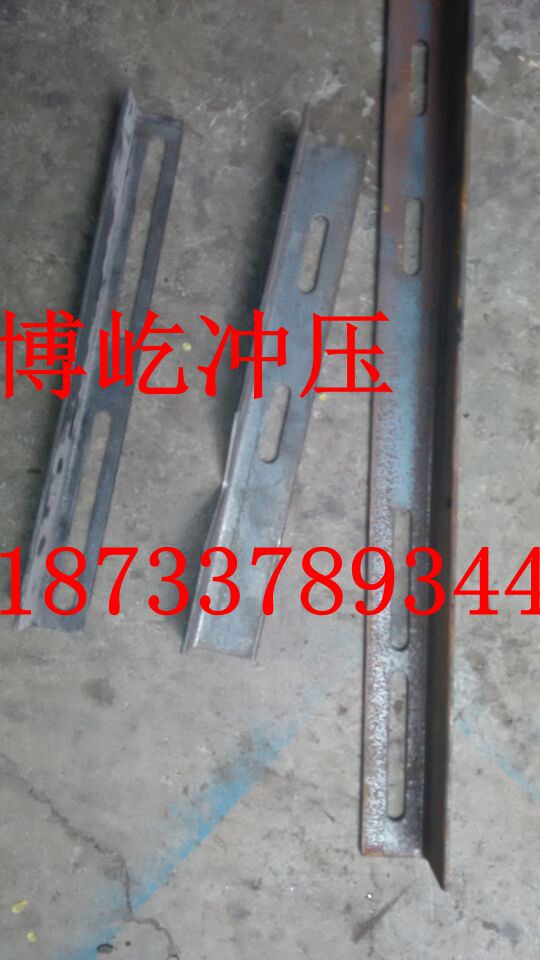
三门峡生产角钢冲孔模具
详询:187-337-89344,韩经理。河北省泊头市
冲压模具的热处理变形和开裂
造成冲压模具热处理变形与开裂的原因是多方面的,包括钢材的化学成分与原始组织、零件的结构形状和截面尺寸以及热处理工艺等因素都会涉及。在实际生产中,变形往往是无法彻底杜绝的,只能尽量减小其发生的程度,但只要采取恰当的手段,开裂的情况完全是可以避免的。
下面这些手段,就可以有效地解决这一问题。
预备热处理
所谓的预备热处理是相对于最终热处理而言的,就是在最终热处理之前增加一个起到预备作用的热处理步骤,这一步骤可以为最终热处理提供一个良好的机加性能或组织形态。常见的预备热处理工艺包括退火、正火和调质等。
对于共析钢冲压模具的预备热处理,重点在于消除锻件内的网状二次渗碳体、细化晶粒以及内应力。具体过程是先进行正火处理,再进行球化退火。对于冲压凹模零件,应先用低温回火的方式进行稳定化处理。而对于那些形状较为复杂、精度要求高的凹模,由于在热处理中发生形变和开裂的可能性更高,因此在其粗加工完成后和精加工开始之前,要进行适当的调质处理,为最终的热处理作组织准备,以尽量避免开裂的发生。
冲压模具淬火加热方式和零件的防护
淬火和回火是最易使零件产生变形和开裂的过程。对于一些小型冲压凸凹模、细长圆柱形零件或高合金钢模具零件等,应避免使用直接加热的淬火方式,而是先将其预热至520到580摄氏度,然后再放入中温盐浴炉内加热至淬火温度。实践证明,采用这种加热方式的零件,比直接在电炉或反射炉中加热淬火,变形量明显要小,开裂情况也基本上可以避免。
淬火中,奥氏体零件如果加热温度过高,会使晶粒粗大,而且容易造成氧化、脱碳等现象,导致零件变形和开裂;而温度偏的话低则会造成零件内孔收缩,孔径尺寸变小。因此,应在加热温度允许的范围内,尽量选择温度上限进行淬火。而对于合金钢,加热温度偏高,会引起内孔膨胀,孔径尺寸变大,最好选则允许温度的下限。
另外,在进行淬火和回火处理时,有必要对零件容易发生变形和开裂的部位,采取措施进行有效地保护,使其形状与截面对称,内应力保持均衡。尤其对于那些形状复杂的零件更是如此。常用的保护方法包括捆包法、填充法和堵塞法等。
冲压模具
工序术语基础知识
1、卷边
卷边是将工序件边缘卷成接近封闭圆形的一种冲压工序。卷边圆形的轴线呈直线形。[1]
2、卷缘
卷缘是将空心件上口边缘卷成接近封闭圆形的一种冲压工序。
3、拉延
拉延是把平直毛料或工序件变为曲面形的一种冲压工序,曲面主要依靠位于凸模底部材料的延伸形成。
4、拉弯
拉弯是在拉力与弯矩共同作用下实现弯曲变形,使整个弯曲横断面全部受拉伸应力的一种冲压工序。
5、胀形
胀形是将空心件或管状件沿径向往外扩张的一种冲压工序。剖切 剖切是将成形工序件一分为几的一种冲压工序。
6、校平
校平是提高局部或整体平面型零件平直度的一种冲压工序。起伏成形
7、起伏成形是依靠材料的延伸使工序件形成局部凹陷或凸起的冲压工序。起伏成形中材料厚度的改变为非意图性的,即厚度的少量改变是变形过程中自然形成的,不是设计指定的要求。
8、弯曲
弯曲是利用压力使材料产生塑性变形,从而被弯成有一定曲率、一定角度的形状的一种冲压工序。
9、凿切
凿切是利用尖刃的凿切模进行的落料或冲孔工序。凿切并无下模,垫在材料下面的只是平板,被冲材料绝大多数是非金属。
10、深孔冲裁
深孔冲裁是孔径等于或小于被冲材料厚度时的冲孔工序。
11、落料
落料是将材料沿封闭轮廓分离的一种冲压工序,被分离的材料成为工件或工序件,大多数是平面形的。
12、缩口
缩口是将空心件或管状件敞口处加压使其缩小的一种冲压工序。
