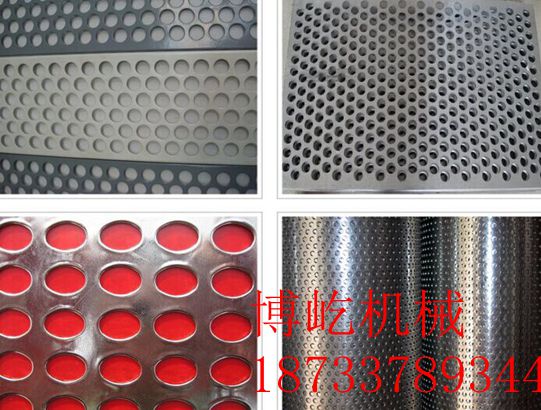


铁板冲孔模具/钢板冲孔模具大促销
详询:187-337-89344,韩经理。河北省泊头市开发区
冲压模具制造技术提升法
冲压件对模具设计与制造密切相关,其质量水平直接影响了装备制造的实力。冲压模具是技术密集型产品。模具设计与制造技术水平的高低,是衡量一个国家产品制造水平高低的重要标志之一,在很大程度上决定着产品的质量、效益和新产品的开发能力。
近年来,先进精密冲压模具的总体技术水平提升很快,其模具技术水平、制造精度、使用寿命和制造周期等性能指标方面均有了明显的提升,相当一部分高档优质模具的总体水平已达到或接近国际同类模具水平。据了解,中国冲压模具业的发展使得中国现在的冲压件加工模具生产总量在世界上已经位列前列,中国的冲压模具取代进口模具是必然趋势。
冲床模具 冲压模具 冲孔模具 五金模具 五金冲孔模具 五金成型模具
基本分类
a.碳素工具钢
。
b.低合金工具钢
低合金工具钢是在碳素工具钢的基础上加入了适量的合金元素。与碳素工具钢相比,减少了淬火变形和开裂倾向,提高了钢的淬透性,耐磨性亦较好。用于制造模具的低合金钢有 CrWMn、9Mn2V、7CrSiMnMoV(代号CH-1)、6CrNiSiMnMoV(代号GD)等。
c. 高碳高铬工具钢
常用的高碳高铬工具钢有Cr12和Cr12MoV、Cr12Mo1V1(代号D2)、SKD11,它们具有较好的淬透性、淬硬性和耐磨性,热处理变形很小,为高耐磨微变形模具钢,承载能力仅次于高速钢。但碳化物偏析严重,必须进行反复镦拔(轴向镦、径向拔)改锻,以降低碳化物的不均匀性,提高使用性能。
d. 高碳中铬工具钢
用于模具的高碳中铬工具钢有Cr4W2MoV、Cr6WV 、Cr5MoV等,它们的含铬量较低,共晶碳化物少,碳化物分布均匀,热处理变形小,具有良好的淬透性和尺寸稳定性。与碳化物偏析相对较严重的高碳高铬钢相比,性能有所改善。
e. 高速钢
高速钢具有模具钢中最高的的硬度、耐磨性和抗压强度,承载能力很高。模具中常用的有W18Cr4V(代号8-4-1)和含钨量较少的W6Mo5 Cr4V2(代号6-5-4-2,美国牌号为M2)以及为提高韧性开发的降碳降钒 高速钢 6W6Mo5 Cr4V(代号6W6或称低碳M2)。高速钢也需要改锻 ,以改善其碳化物分布 。
f. 基体钢
在高速钢的基本成分上添加少量的其它元素,适当增减含碳量,以改善钢的性能。这样的钢种统称基体钢。它们不仅有高速钢的特点,具有一定的耐磨性和硬度,而且抗疲劳强度和韧性均优于高速钢,为高强韧性冷作模具钢,材料成本却比高速钢低。模具中常用的基体钢有 6Cr4W3Mo2VNb(代号65Nb)、7Cr7Mo2V2Si(代号LD)、5Cr4Mo3SiMnVAL(代号012AL)等。
g. 硬质合金和钢结硬质合金
硬质合金的硬度和耐磨性高于其它任何种类的模具钢,但抗弯强度和韧性差。用作模具的硬质合金是钨钴类,对冲击性小而耐磨性要求高的模具,可选用含钴量较低的硬质合金。对冲击性大的模具,可选用含钴量较高的硬质合金。
钢结硬质合金是以铁粉加入少量的合金元素粉末(如铬、 钼 、钨、钒等)做粘合剂,以碳化 钛或碳化钨为硬质相 ,用粉末冶金方法烧结而成。钢结硬质合金的基体是钢,克服了硬质合金韧性较差、加工困难的缺点,可以切削、焊接、锻造和热处理。 钢结硬质合金含有大量的碳化物,虽然硬度和耐磨性低于硬质合金,但仍高于其它钢种,经淬火、回火后硬度可达 68 ~ 73HRC。
h.新材料
产品结构的复杂,必然导致模具零件形状的复杂。传统的几何检测手段已无法适应模具的生产。现代模具制造已广泛使用三坐标数控测量机进行模具零件的几何量的测量,模具加工过程的检测手段也取得了很大进展。三坐标数控测量机除了能高精度地测量复杂曲面的数据外,其良好的温度补偿装置、可靠的抗振保护能力、严密的除尘措施以及简便的操作步骤,使得现场自动化检测成为可能。
模具先进制造技术的应用改变了传统制模技术模具质量依赖于人为因素,不易控制的状况,使得模具质量依赖于物化因素,整体水平容易控制,模具再现能力强。
数控慢走丝线切割技术发展水平已相当高,功能相当完善,自动化程度已达到无人看管运行的程度。最大切割速度已达300mm2/min,加工精度可达到±1.5μm,加工表面粗糙度Ra0.1~0.2μm。直径0.03~0.1mm细丝线切割技术的开发,可实现凹凸模的一次切割完成,并可进行0.04mm的窄槽及半径0.02mm内圆角的切割
07
21
2020
铁板冲孔模具/钢板冲孔模具大促销 角铁冲孔模具
来源:[泊头市博屹机械有限公司]
联系人:韩女士
手机:18733789344
电话:0317-8286611
传真:0317-8286611
QQ:2362652112
Email:2362652112@qq.com
地址:河北省沧州市泊头市泊头市开发区
品牌:博屹
价格:1600.00
元/套
供应地:河北省沧州市
产品型号:铁板冲孔模具
