
常见故障:
1.外漏
主要表现为渗漏(量不大,水滴不连续)和泄漏(量较大,水滴连续)。外漏出现的主要部位为板片与板片之间的密封处、板片二道密封泄漏槽部位以及端部板片与压紧板内侧。
2.供热温度不能满足要求主要特征是出口温度偏低,达不到设计要求。
(二)原因分析及处理方法 加工汽车发动机的曲轴上的偏心轴也是一个很好的例子。但在加工精度方面还需作大量的研究工作。车-铣加工技术车-铣加工,对机床没有什么特别的要求,但少得提供一个Y轴运动。工件的转动为铣刀传递需要的进给速度(动力),提供了C轴运动。然而,工件需达到的切削速度是以ipm计量而不是车床的以spm计量(这意味着工件在车-铣加工中,比车削时的切削速度低很多)。Y轴运动是需要的,因为这时的铣刀不得不做很多的偏心加工。
1.外漏
(1)产生原因
夹紧尺寸不到位、各处尺寸不均匀(各处尺寸偏差不应大于3 mm)或夹紧螺栓松动。部分密封垫脱离密封槽,密封垫主密封面有脏物,密封垫损坏或垫片老化。板片发生变形,组装错位引起跑垫。在板片密封槽部位或二道密封区域有裂纹。实例:北京、青海和新疆等地的多个热力站均采用饱和蒸汽作为一次侧热源供暖,由于蒸汽温度较高,在设备运行初期系统不稳定的情况下,橡胶密封垫在高温下失效,引起蒸汽外漏。钎焊式冷却器通道类型
一个钎焊式冷却器中的板片数通常可多达几十片,钎焊式冷却器流体在板间的流程可以按具体的使用情况加以灵活地组合,一般有单流程与多流程的各种组合。如两侧介质均匀单流程,也可以一侧介质为单流程另一侧介质为双流程,还可以两侧介质为不同多流程组合。哈雷钎焊式冷却器的标准组合是冷热侧均为单流程,也可以根据客户的要求,量身定制多流程的冷却器。
 判明了形成γ、ε相,γ”ε或εFe3C复合相化合物层以及无化合物层的条件,测定了钢件在多种服役条件下适宜的组织形态。这些结论对离子渗氮的扩大应用打下了良好的基础。到198年末全国已有上千台离子渗氮设备、数十家离子渗氮设备制造厂、兴起了一场推广离子渗氮技术的高潮。除离子渗氮外,许多科研单位、大专院校还开展了离子渗碳、碳氮共渗、离子软氮化、硫氮和碳氮硫共渗、离子渗硼等技术的研究开发,但由于技术复杂、生产成本高、环保和安全卫生等因素,未得到广泛应用,生产应用广的还是离子渗氮。
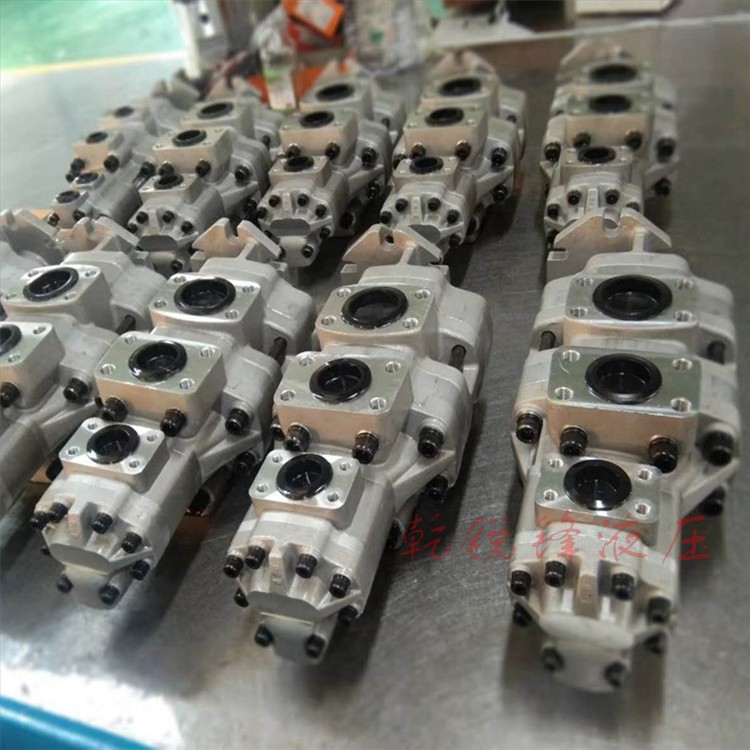
齿轮泵的困油现象
为了消除困油现象,在齿轮泵的泵盖上铣出两个困油卸荷凹槽,其几何关系如图3-6所示。卸荷槽的位置应该使困油腔由大变小时,能通过卸荷槽与压油腔相通,而当困油腔由小变大时,能通过另一卸荷槽与吸油腔相通。两卸荷槽之间的距离为a,必须保证在任何时候都不能使压油腔和吸油腔互通。
按上述对称开的卸荷槽,当困油封闭腔由大变至时(图),由于油液不易从即将关闭的缝隙中挤出,故封闭油压仍将高于压油腔压力;齿轮继续转动,当封闭腔和吸油腔相通的瞬间,高压油又突然和吸油腔的低压油相接触,会引起冲击和噪声。于是CB—B型齿轮泵将卸荷槽的位置整个向吸油腔侧平移了一个距离。这时封闭腔只有在由小变至时才和压油腔断开,油压没有突变,封闭腔和吸油腔接通时,封闭腔不会出现真空也没有压力冲击,这样改进后,使齿轮泵的振动和噪声得到了进一步改善。
06
03
2021
